
ESSEGI è un costruttore italiano di macchine che non vende un semplice prodotto a catalogo: progetta e costruisce prototipi di macchine per clienti finali a cui non bastano macchine di serie, occupandosi sia della parte elettrica ed elettronica, che dello sviluppo software e di tutta la costruzione meccanica. Una di queste macchine è un banco di marcatura per il settore orafo: applica in automatico il titolo a pezzi in oro e argento che l'operatore posa sul vassoio. Per raggiungere la precisione richiesta dal cliente finale su superfici curve e inclinate, ESSEGI ha unito il marcatore laser ibrido a 3 assi Serie MD-X di KEYENCE a un profilometro laser 3D Serie LJ-X8000. I clienti del settore sono rimasti estasiati, evidenziando come una macchina del genere sia una novità assoluta.
In sintesi
- ESSEGI, costruttore italiano di macchine speciali custom, ha sviluppato un banco di marcatura per il settore orafo basato sul marcatore laser ibrido a 3 assi Serie MD-X di KEYENCE.
- Il banco applica il titolo richiesto sui pezzi in oro e argento, un'operazione che prima avveniva manualmente. I pezzi sono semplicemente posati su un vassoio, senza posizionamento o fissaggi.
- Il cliente finale chiedeva una precisione su piani inclinati e curvi che non si poteva risolvere con semplici sistemi di visione 2D: circa due decimi di millimetro per lato, quattro decimi in totale.
- L'aggiunta di un profilometro laser 3D Serie LJ-X8000 per ricostruire ogni pezzo in 3D ha consentito risultati con un margine di errore al decimo di millimetro, soddisfacendo la richiesta del cliente finale.
- ESSEGI ha sviluppato internamente il livello software, compresa l'interfaccia con la chiave USB della Camera di Commercio che abilita la marcatura, integrandolo con il marcatore in Python e ActiveX.
- Oggi ESSEGI costruisce macchine interamente KEYENCE, includendo marcatori, visione dall'entry level al 3D, controllori di sicurezza, barriere fotoelettriche e sensori induttivi - per lavorare con un unico fornitore e un unico know-how.
EsigenzaPerché la marcatura del logo era così difficile da automatizzare?
Ogni macchina di ESSEGI nasce da un problema che il cliente non riesce a risolvere con una macchina di serie. "Tendenzialmente, un cliente ha un problema da risolvere", spiega Silvano Giberti. "Ad esempio, deve analizzare un difetto su un prodotto o su un pezzo e in quel caso si ricorre ai sistemi di visione. Oppure deve incidere qualcosa sul campione e lì utilizziamo i sistemi di marcatura. A volte, però, ci fanno richieste che non si risolvono con macchinari esistenti sul mercato. È qui che subentriamo noi: tutte macchine diverse, tutte create su misura delle esigenze dei clienti." ESSEGI gestisce in casa la parte elettrica, elettronica, software e meccanica, per cui può avviare, fermare e riordinare le priorità dei prototipi in tempi brevi.
Il settore orafo era invece un mercato in cui ESSEGI non era ancora presente con KEYENCE, per due motivi. Il primo motivo era proprio la questione del titolo che va applicato sull'oro e l'argento per evitare la contraffazione e per garantirne la circolazione sul mercato: dopo tanti anni di incisione manuale, solo recentemente è stato possibile ricorrere alla marcatura laser. Per abilitarla serve una chiave USB fornita dalla Camera di Commercio, abbinata a un codice, prima che la macchina possa partire: un problema software, non di marcatura. Il secondo motivo erano i pezzi: arrivano in posizione casuale su un piano e sono spesso molto articolati.
ESSEGI ha provato prima a risolvere la questione del posizionamento con la sola visione. La telecamera integrata nella testa di marcatura è un sistema 2D, ed è proprio qui che sono emersi i limiti.
"Se noi scattiamo una foto sul piano inclinato, noi lo vediamo su una superficie 2D, quindi abbiamo un errore di distorsione quando vogliamo andare a marcare sul lato curvo, sbieco. Il marcatore della KEYENCE lo può fare, ma devi dargli l'altezza, il punto di partenza e il punto finale. Il margine di errore è più o meno di due decimi di millimetro per lato, quindi circa quattro decimi. Non sono tanti, ma sui pezzi piccoli non erano sufficienti."
SceltaPerché la Serie MD-X e perché aggiungere la misura 3D?
Sulla marcatura in sé il cliente finale aveva già scelto KEYENCE. Ciò che non riusciva a risolvere era l'abilitazione a marcare il titolo, ed è lì che è entrata ESSEGI: il team ha modificato e integrato la gestione della chiave USB della Camera di Commercio, così che, inserendo la chiave e il codice, la macchina sia abilitata a partire, e ha sviluppato in Python e ActiveX i pacchetti software che la collegano al marcatore.
"I clienti hanno scelto KEYENCE perché la qualità del marcatore è superiore agli altri, ma non si riusciva a gestire i token. Quando abbiamo trovato una soluzione alla questione dei token, siamo partiti con la progettazione di un macchinario ad hoc che potesse soddisfare tutte le loro necessità."
Ciò che ha reso la Serie MD-X determinante è la possibilità di marcare un pezzo su piani e altezze diverse, di gestire i piani curvi e di riconoscere un pezzo, identificarlo e marcarlo in un punto indipendentemente da come è posizionato sotto il marcatore. I marcatori di altra marca, nell'esperienza di ESSEGI, o non hanno questa tecnologia o rendono il processo manuale: l'operatore deve mettere sotto il pezzo, dare al marcatore un disegno e inserire le quote del punto di inizio e di fine, perché venga calcolata una marcatura su due piani diversi. "Questo a svantaggio della qualità, e il processo diventa molto laborioso", dice Giberti. "Invece, con un marcatore come quello di KEYENCE basta semplicemente mettere sotto il pezzo e lui in automatico ne definisce tutte le misure." Sulla velocità di marcatura è altrettanto diretto: nella stessa classe di potenza, fino ai 30 W, ESSEGI non vede nessun concorrente che sia in grado di superare il marcatore KEYENCE per velocità o performance.
Durante il progetto, le richieste di precisione del cliente sono diventate sempre più stringenti, per cui la visione fornita dal solo marcatore non era abbastanza. La risposta è stata dare al marcatore una vera misura 3D del pezzo.
"Fortunatamente, KEYENCE ha un altro prodotto di misura 3D motorizzata, l'LJ-X8000, che ha la possibilità di correggere tutti gli errori meccanici ed è estremamente preciso. Grazie a questo strumento, siamo riusciti a ricostruire in 3D l'immagine, rimanendo nell'ordine di errore del decimo di millimetro, soddisfando così le esigenze del cliente."
Giberti non nasconde che l'integrazione sia stata impegnativa: la comunicazione tra i sistemi era complessa, gestire il marcatore ha richiesto un vero lavoro software e i due prodotti sono entrambi top di gamma. La sua conclusione è che il contenuto tecnologico ripaga lo sforzo: una soluzione che, a suo avviso, altre aziende difficilmente riescono ad adottare, perché serve la sinergia di due prodotti molto diversi tra loro e con livelli qualitativi molto alti.
RisultatiChe cosa fa il banco di marcatura finito
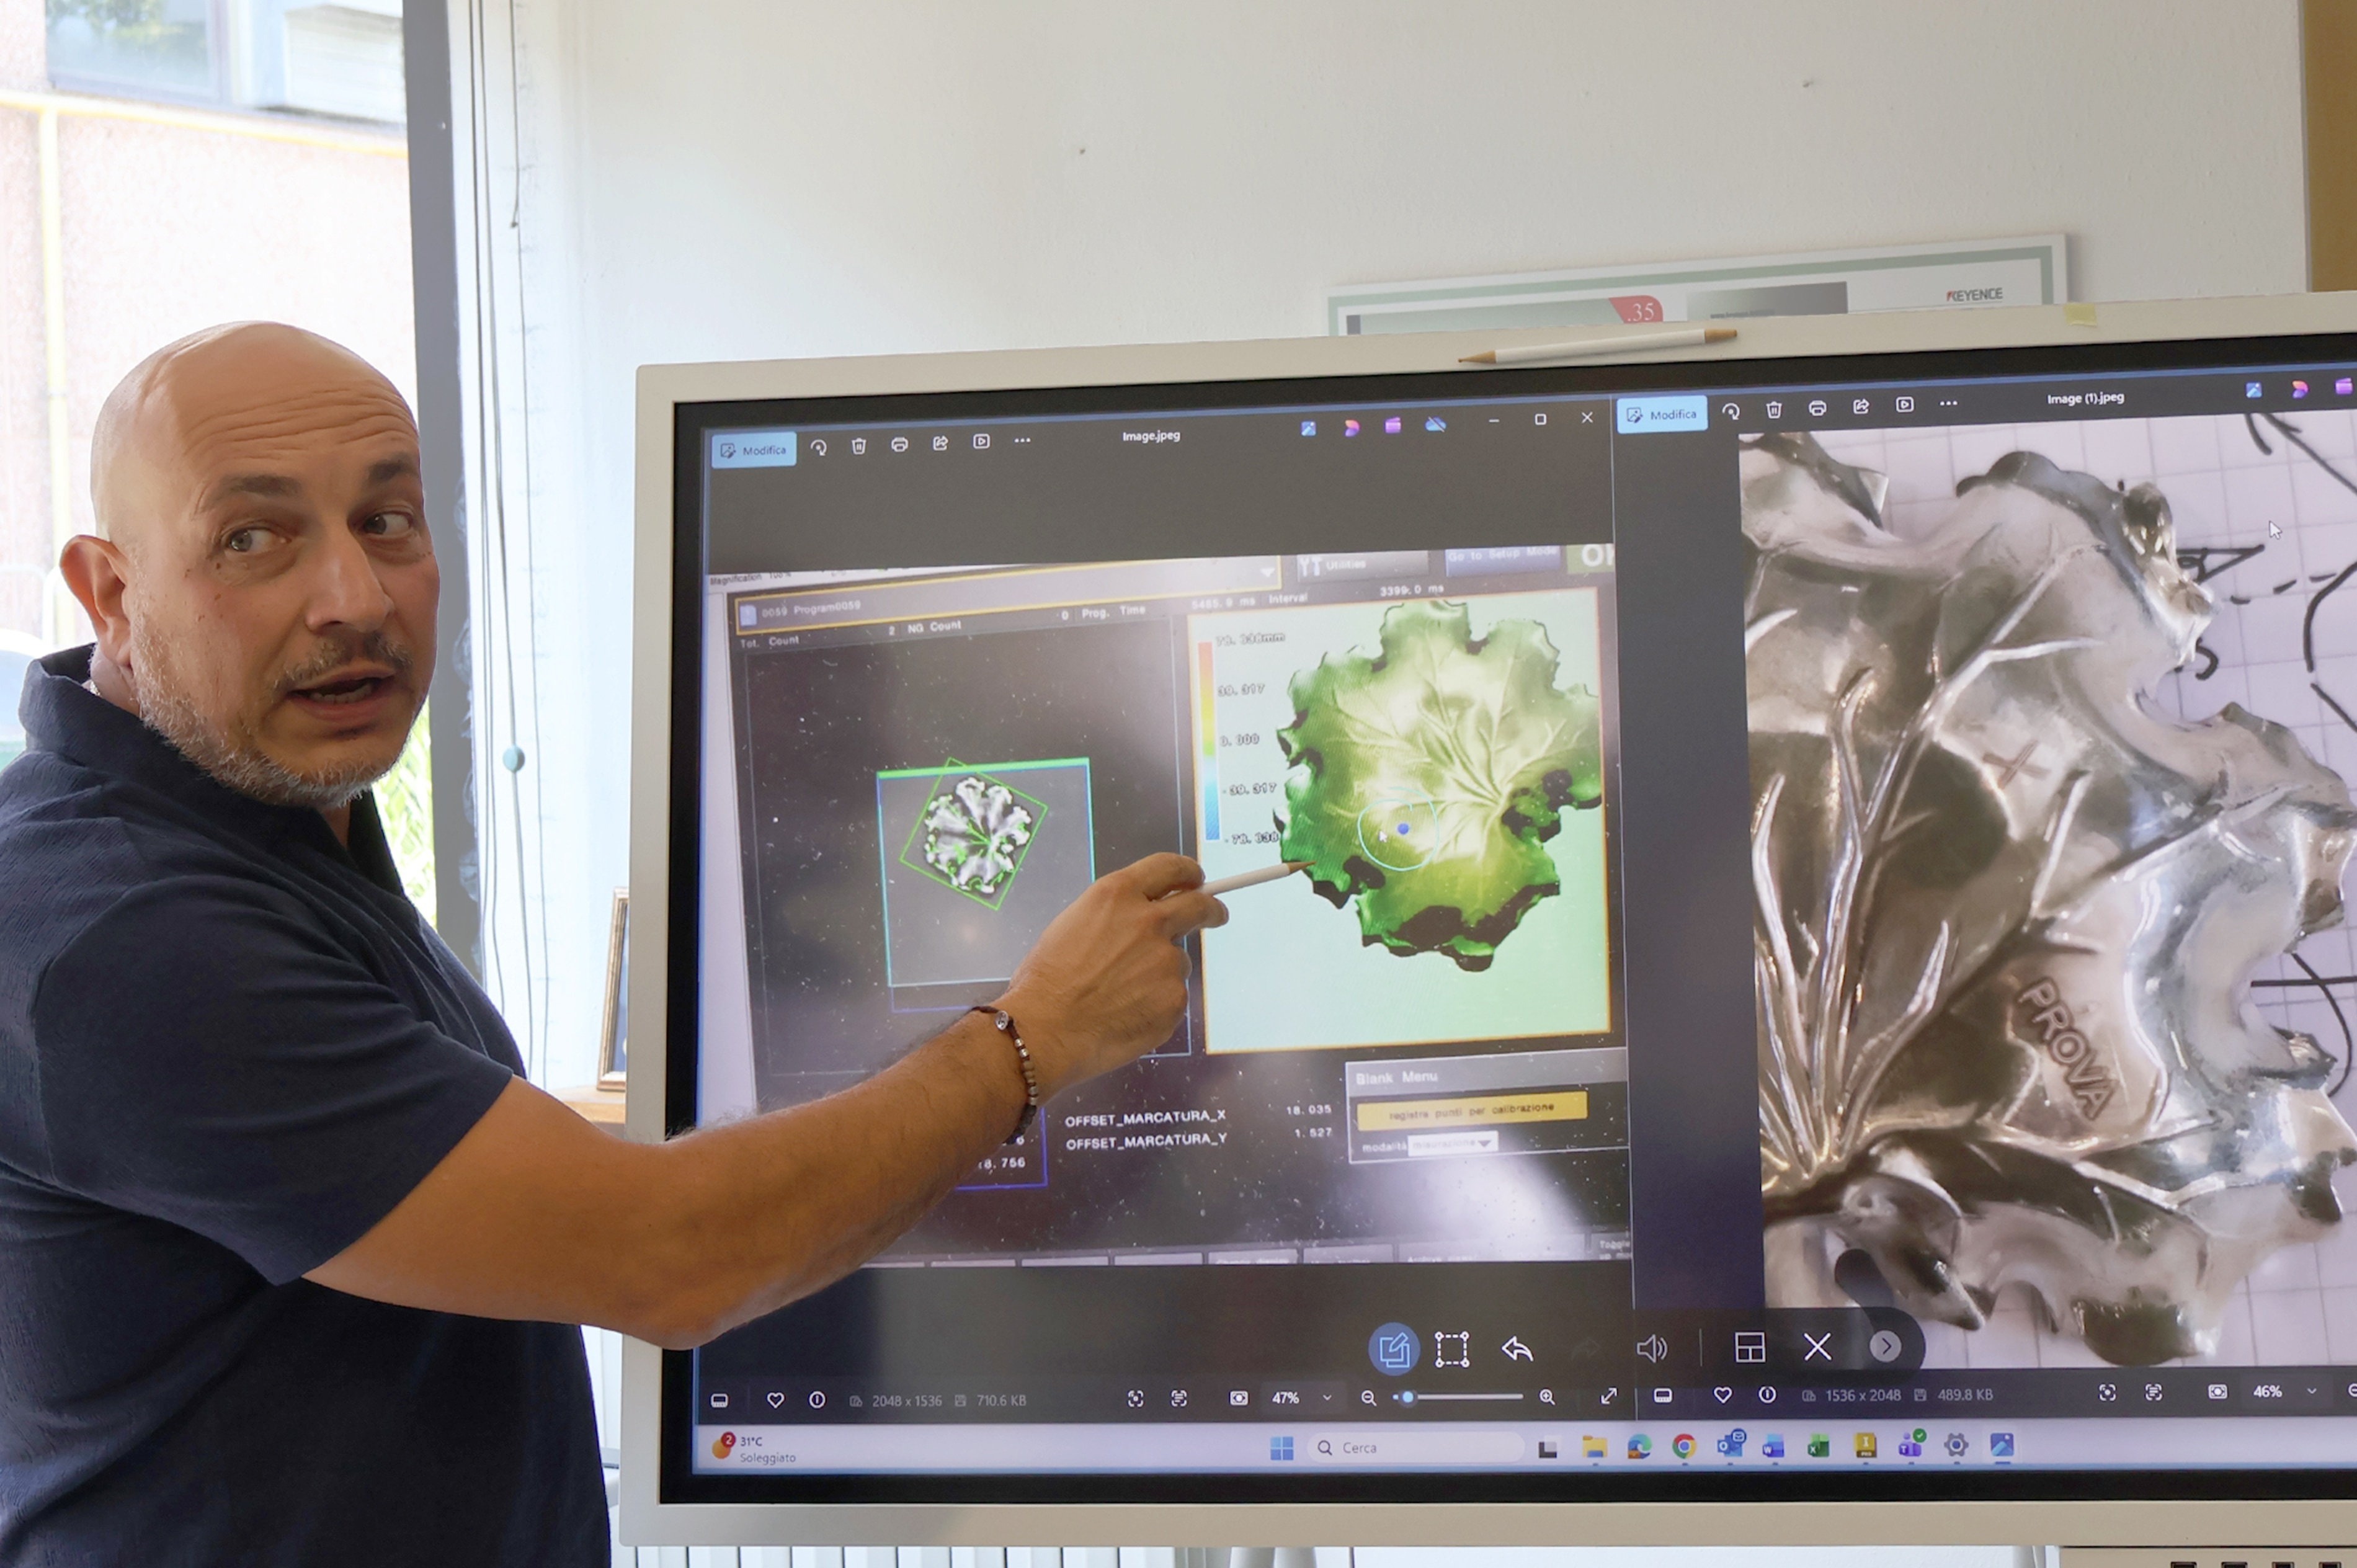
La macchina è stata consegnata e sta lavorando presso il cliente finale. La testa dell'LJ-X8000 visualizza un campo di 160 x 160 mm, quindi ESSEGI ha suddiviso il piano di marcatura da 300 x 300 mm in quattro quadranti e ha calibrato ciascuno: l'asse si sposta, quattro scansioni coprono il piano e dall'immagine elaborata si ricava la coordinata che viene passata al marcatore. Il carico è pensato per il funzionamento continuo: ci sono sei portelli, ognuno con un vassoio che l'operatore riempie, e otto zone dove mettere i pezzi. Chiuso il portello, la macchina prende il vassoio, fa la scansione e poi la marcatura, mentre l'operatore continua a caricare e scaricare negli altri portelli; poiché ogni portello chiude l'area di marcatura, l'operatore non entra in contatto con il laser. Il software indica poi all'operatore quale cassetto scaricare, oppure va a prendere il vassoio successivo che è pronto.
Per un'officina che lavora produzioni con lotti piccoli e molto vari, il tempo ridotto necessario a sistemare ogni nuovo articolo fa la differenza decisiva.
"Un grande punto a favore di questa applicazione è che basta impostare la ricetta iniziale con un solo pezzo. Basta dire al marcatore cosa vuoi marcare e all'LJ-X qual è il pezzo e il sistema, in automatico, associa la coordinata con il marcatore. A quel punto puoi mettere due, tre, quattro, cinque, dieci, venti pezzi e la macchina ogni volta capisce quanti pezzi ha e marca."
La precisione rimane nell'errore del decimo di millimetro, circa più o meno cinque centesimi, anche su pezzi con superfici curve e inclinate - una rosa d'argento è uno dei pezzi che ESSEGI usa per dimostrarlo - e la posizione viene corretta a ogni ciclo, così un errore nella posa del pezzo non diventa un errore di marcatura. Il riscontro dei clienti del settore orafo, riferisce Giberti, è stato immediato: macchine così, con tolleranze così piccole, unite al riconoscimento del pezzo e alla gestione del 3D semplicemente non si sono mai viste, non si possono trovare altrove.
"Dicono che non ce ne sono di macchine così. Dicono anche che, rispetto agli altri, non sono paragonabili, soprattutto per il fatto che c'è il riconoscimento del pezzo e si sta in tolleranze molto piccole, e soprattutto anche per la gestione del 3D."
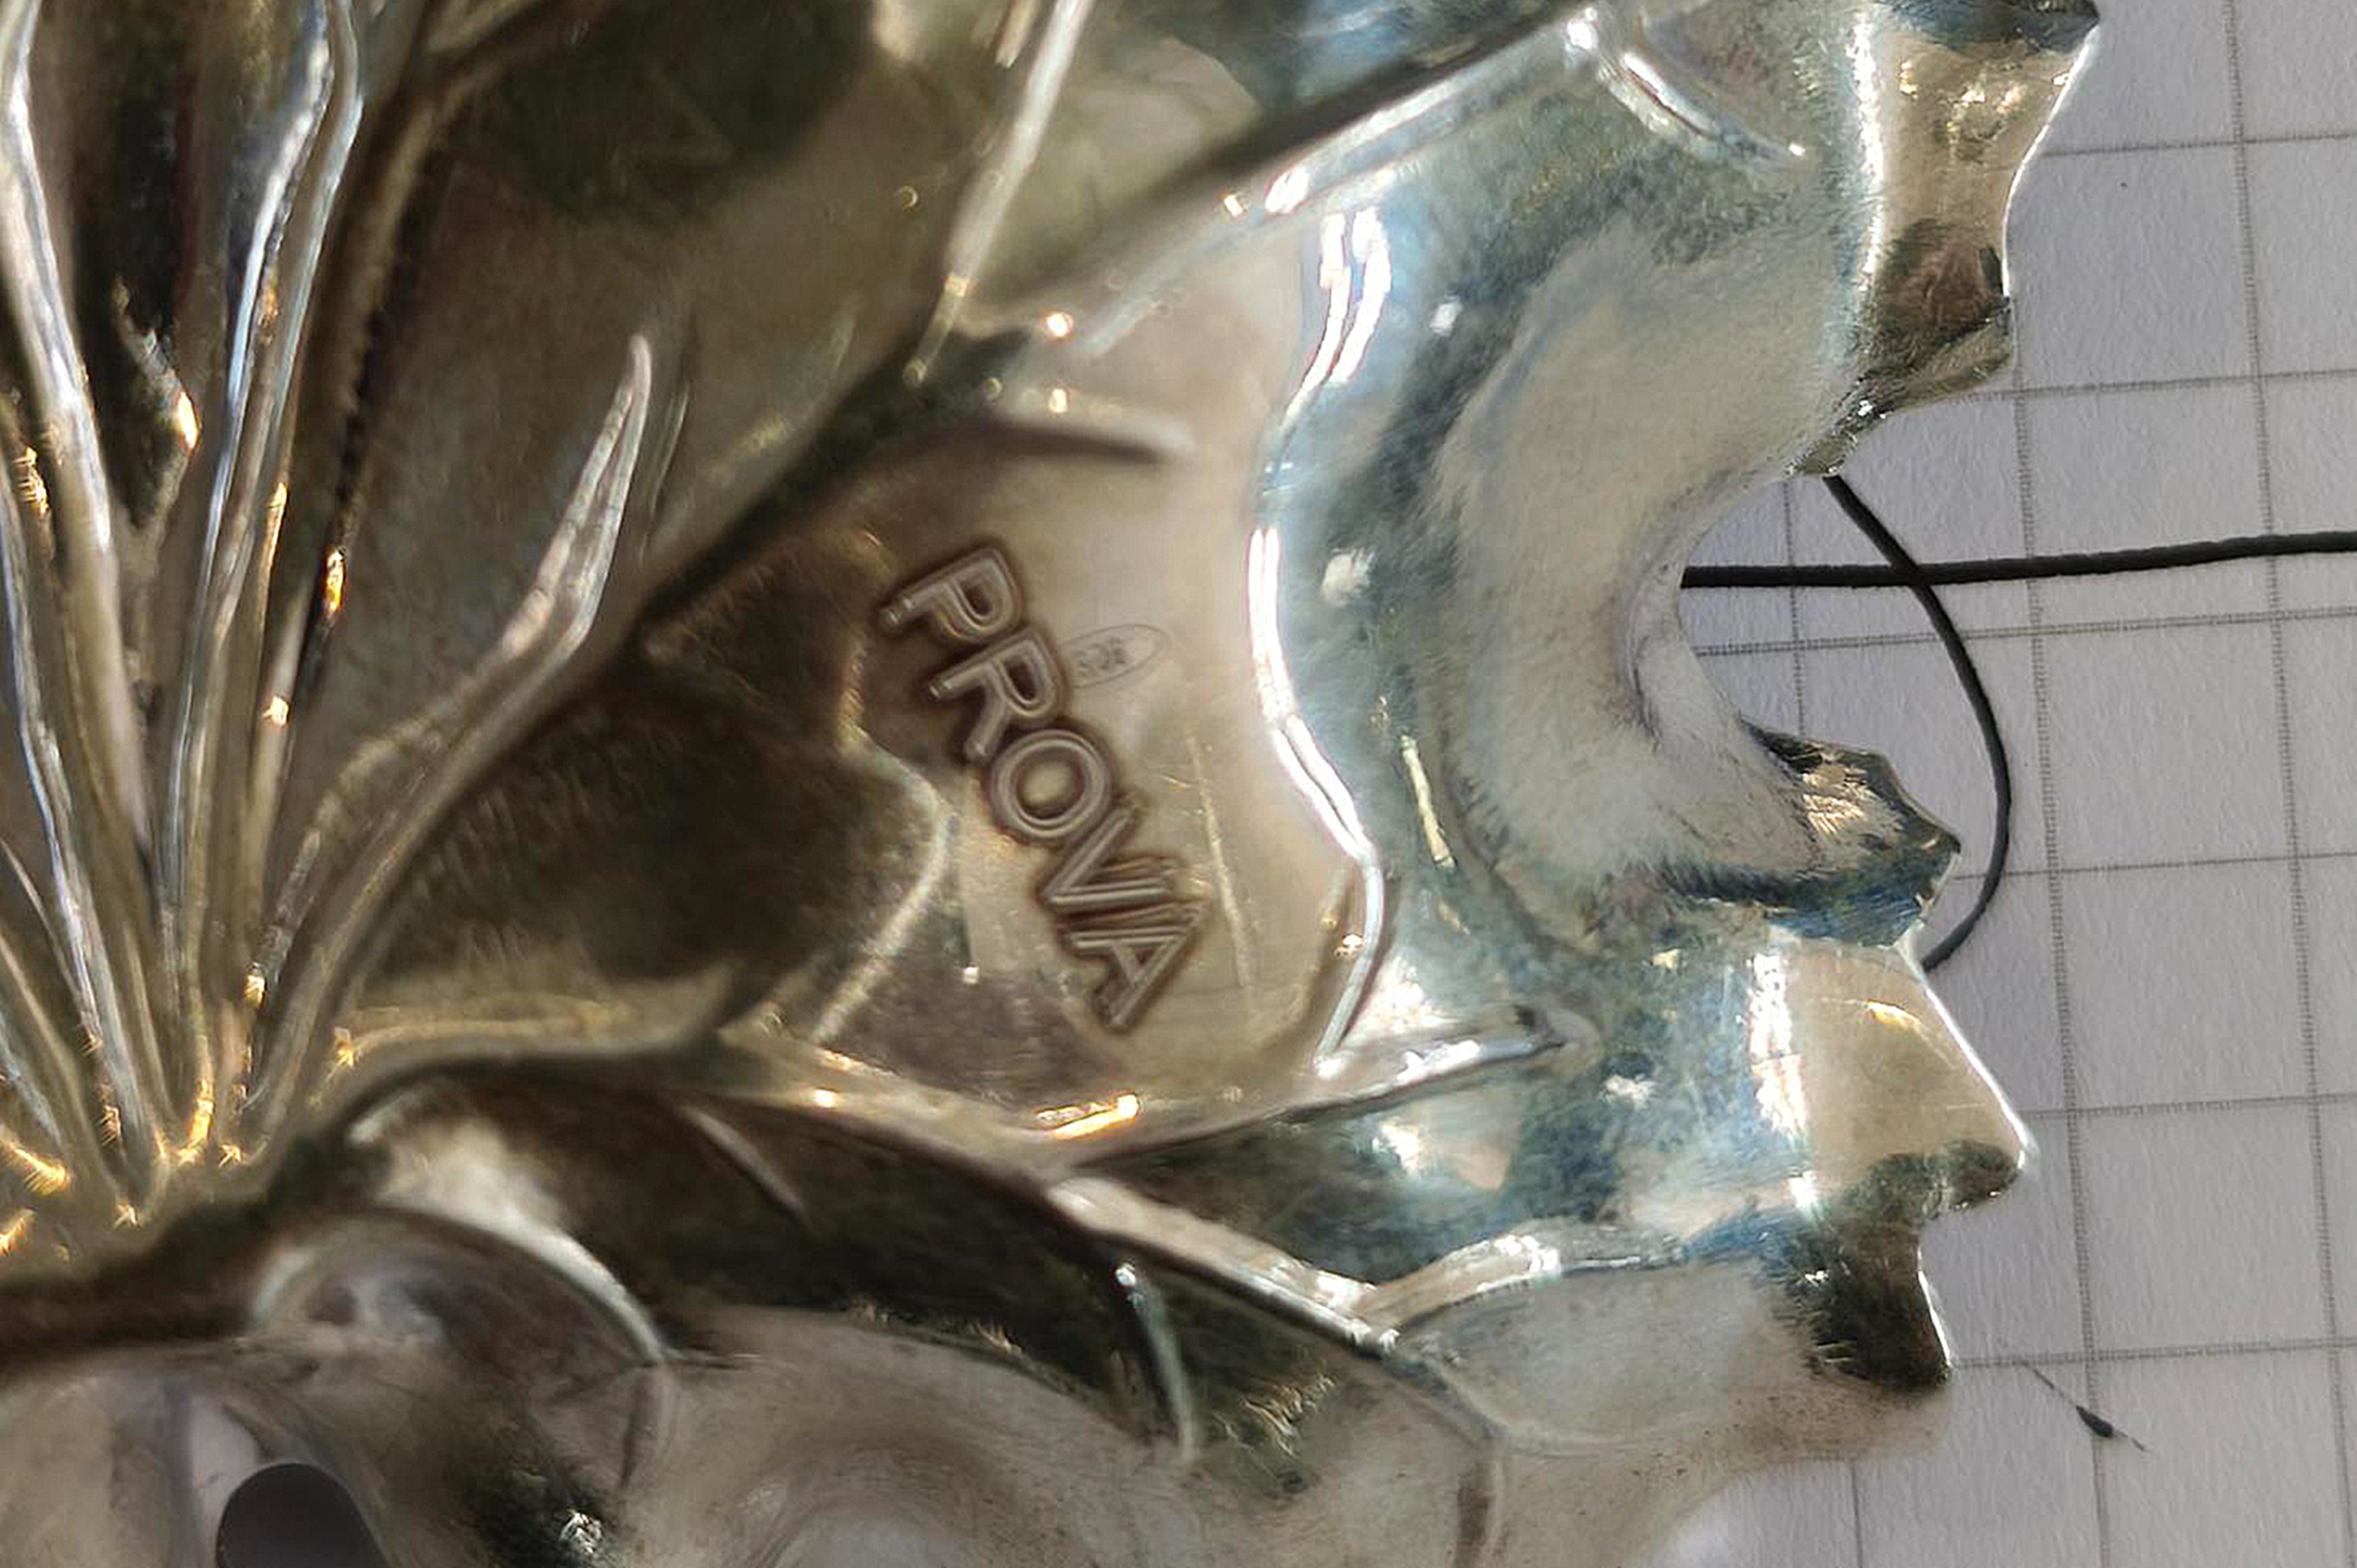
ProspettiveI prossimi passi di ESSEGI
ESSEGI considera il banco l'inizio di una linea di prodotto, non un pezzo unico. L'azienda prevede di presentare una macchina di questo tipo a una fiera del settore orafo in appoggio con KEYENCE, mostrando che un pezzo messo sotto la testa viene riconosciuto e marcato con un errore del decimo. Anche altri potenziali clienti si sono già fatti avanti: si tratta di azende che marcano già pezzi metallici con superfici curve ma utilizzando un altro sistema di marcatura che obbliga l'operatore ad inserire manualmente le coordinate di marcatura per ogni pezzo, un'attività laboriosa su piccoli lotti variabili tra loro. Con il nuovo approccio sviluppato da ESSEGI con i prodotti KEYENCE, invece, basta scattare una fotografia al pezzo per identificarlo e correggere in automatico gli errori di posizionamento.
Oltre alla marcatura, la stessa metodologia di integrazione tra prodotti KEYENCE si sta diffondendo nel resto del lavoro di ESSEGI: linee in cui un sistema di visione Serie VS passa le coordinate a un marcatore Serie MD-X, o anche banchi di collaudo collegati a isole robotizzate e visione 3D che guida la presa robot. Quello che era nato come un lavoro specialistico per risolvere l'applicazione di un cliente, ossia passare le coordinate tra visione e marcatore, sta diventando per il team un modello di lavoro, sia in 2D sia in 3D.
"Oggi la manodopera è difficile da incontrare, da trovare, di conseguenza bisogna cercare di automatizzare i processi e sfruttare al massimo tutto ciò che ti offre il mercato."
Giberti sottolinea che la procedura è replicabile grazie alla capacità di KEYENCE di presentarsi come "Fornitore Unico". Le macchine di ESSEGI sono oggi KEYENCE dall'inizio alla fine - dai controllori di sicurezza e dalle barriere fotoelettriche ai sensori induttivi, e in tutta la gamma della visione, dalle telecamere entry level ai sistemi 3D - il che significa meno componenti diversi, ricambi più facili da tenere in casa, cablaggi di sicurezza già predisposti e soprattutto un know-how che continua ad approfondirsi invece di ripartire da zero a ogni nuova piattaforma. "Impari i prodotti, riesci a utilizzarli, a gestirli", dice. "Sono sì complessi, ma risolvono problemi complessi."
Domande frequenti
Q Che cosa ha costruito ESSEGI con il marcatore laser Serie MD-X di KEYENCE?
A
Un banco di marcatura per il settore orafo. Applica il logo che i pezzi in oro e argento devono portare per l'anticontraffazione - un'operazione che prima era solo manuale - e lo fa in automatico su pezzi che l'operatore semplicemente appoggia in un vassoio.
Q Perché la visione integrata nella Serie MD-X non era sufficiente da sola per questa applicazione sui gioielli?
A
La telecamera integrata lavora in 2D. Su un piano inclinato o curvo l'immagine 2D introduce un errore di distorsione: ESSEGI ha misurato scostamenti di circa due decimi di millimetro per lato, quindi circa quattro decimi in totale. Sui pezzi piccoli del settore orafo non era abbastanza preciso, per questo è stata aggiunta una fase di misura 3D.
Q Come lavorano insieme la Serie MD-X di KEYENCE e il profilometro laser 3D LJ-X8000?
A
L'LJ-X8000 scansiona il vassoio e ricostruisce i pezzi in 3D. Le coordinate vengono passate al marcatore Serie MD-X, che marca ogni pezzo nel punto e all'altezza corretti. Poiché la testa vede un campo di 160 x 160 mm, ESSEGI ha suddiviso il piano di marcatura da 300 x 300 mm in quattro quadranti e ha calibrato ciascuno: quattro scansioni coprono tutto il piano.
Q Che precisione si ottiene marcando gioielli curvi con la Serie MD-X e l'LJ-X8000?
A
ESSEGI riferisce che con la ricostruzione 3D la macchina rimane nell'errore del decimo di millimetro, circa più o meno cinque centesimi: una precisione sufficiente a soddisfare il cliente finale, cosa che con il solo 2D non era possibile.
Q Perché ESSEGI ha scelto la Serie MD-X di KEYENCE invece di un altro marcatore laser?
A
Per la qualità di marcatura e per la possibilità di marcare su piani e altezze diverse, gestire i piani curvi e riconoscere il pezzo marcandolo indipendentemente da come è posizionato sotto la testa. Secondo ESSEGI, i marcatori di altra marca non hanno questa capacità oppure richiedono che l'operatore inserisca da disegno le coordinate di inizio e fine per ogni pezzo, attività laboriosa su produzioni piccole e differenziate.
Q Che vantaggio ha ESSEGI nel realizzare macchine interamente con prodotti KEYENCE?
A
Le macchine di ESSEGI sono oggi KEYENCE dall'inizio alla fine: marcatori, sistemi di visione dall'entry level al 3D, controllori di sicurezza, barriere fotoelettriche di sicurezza e sensori induttivi. Un unico fornitore significa meno componenti diversi, ricambi più facili da tenere in casa e cablaggi di sicurezza già predisposti, e permette al team di accumulare know-how sugli stessi prodotti invece di reimparare ogni volta una piattaforma nuova.